- CNC M-serien helautomatisk tubbockningsmaskin med flera radier
- CNC505-serien aluminiumskärmaskin med smörjsystem
- CNC S-serien helautomatisk tubbockningsmaskin med valfri simuleringsfunktion
- CNC-rörrullbockningsmaskin med hög precision
- CNC L-serien helautomatisk tubbockningsmaskin med servohydraulisk kontroll
- CNC-serien Rörrullbockningsmaskin med trevalsdrivning

Hur fungerar rörbockning med variabel radie med CNC Multi-Radius och rullbockningsmaskiner?
Datum:Sep 04, 2026
Rörböjning med variabel radie är inte en enda maskinprocess. I praktiken uppnås det NC-genom att kombinera en C-dragbockare med en valsbockare, eller genom att välja en maskin som kan ändra böjradien inom samma rör. Överväg ett böjt rör för en bilavgasledning. Den första kurvan kan behöva vara snäv, den andra måste vara en lång svepande övergång, och den sista sektionen måste följa en mjuk båge för att klara chassit. En maskin med fast radie skulle kräva separata verktyg, flera inställningar och ofta svetsade fogar. En tillvägagångssätt med variabel radie håller röret kontinuerligt, minskar produktionsrisken och förbättrar delens tillförlitlighet.
De två pålitliga vägarna till en variabel radie
Det finns två praktiska sätt att producera en variabel radie på samma rör. Den första metoden använder en CNC-rörbockningsmaskin med kapacitet för flera radier. Detta tillvägagångssätt fungerar bra för kompakta böjar, små diametrar och högvolymproduktion. Den andra metoden använder en rullbockningsmaskin med tre eller flera rullar. Detta är bättre för bågar med stor radie, tunnväggiga rör och gradvisa förändringar i krökning.
Betjänad handlar inte om vilken metod som är bättre i allmänheten. Det handlar om att matcha metoden till rördiameter, väggtjocklek, böjradie och produktionsvolym. I många butiker arbetar de två maskinerna tillsammans i samma projekt.
- CNC-dragböjning är exakt, repeterbar och hanterar snäva radier med dornstöd.
- Rullböjning är kapabel till stora och gradvisa radieändringar på långa sektioner.
- Ett kombinerat tillvägagångssätt använder dragböjning för snäva funktioner och rullböjning för svepande kurvor.
CNC Multi-Radius bockmaskiner för snäva och programmerbara kurvor
En CNC multi-radie bockare är en dragbockningsmaskin som kan ändra bockningsradien från en bockning till nästa inom samma rör. Operatören programmerar matningslängden, böjvinkeln och böjradien för varje steg. Maskinen placerar röret, klämmer snabbt det och formar böjar med hög repeterbarhet.
Eftersom verktygen stöder innerväggen, hanterar dessa maskiner tunnväggiga rör och små böjradier utan att kollapsa. Väggförtunning håller sig inom kontrollerade gränser och ovaliteten kan hållas inom ett smalt område. En helautomatisk rörbockningsmaskin i CNC M-serien med flera radier är designad för just denna typ av arbete. Den kombinerar servohydraulisk styrning med ett formningshuvud med flera radier, vilket gör den lämplig för bilavgaser, strukturella möbler och HVAC-komponenter.
 CNC M-serien helautomatisk multi-Radius tubbockningsmaskin Designad för tunnväggiga rör och små böjradier, denna servohydrauliska maskin stöder repeterbar produktion med kontrollerad väggförtunning och ovalitet, idealisk för bilavgaser, möbler och VVS-delar. Visa produkt →
I en produktionsmiljö är den största fördelen repeterbarhet. När programmet väl har sparats kan operatören köra samma del på eftermiddagen eller nästa månad utan att omförhandla geometrin. Den enda förändringen som behövs är materialpartiet eller formuppsättningen för en annan diameter.
Rullböjning för stora och gradvisa föränderliga radier
Rullböjning är den andra vägen till en variabel radie. En maskin med tre valsar för röret genom roterande stansar, vilket ger en jämn, variabel kurva. Genom att ändra positionen på mittrullen kan föraren öka eller minska radien under passet. Detta gör det möjligt att starta en krök med en stor radie och gradvis dra åt den, eller tvärtom, utan att stoppa processen.
Rullböjning är särskilt användbar för långa bågar med en radie som ändras gradvis, såsom arkitektoniska element, solpanelsramar och processrör med stor diameter. Det fungerar även bra på aluminium och andra mjuka legeringar, där små böjradier utan dornstöd skulle vara riskabelt. En CNC rullbockningsmaskin med tre rullar ger operatören exakt över rullpositionen, vilket innebär att radien kan justeras i farten. Detta är ett enkelt sätt att uppnå en kontinuerlig variabel radie på en lång sektion.
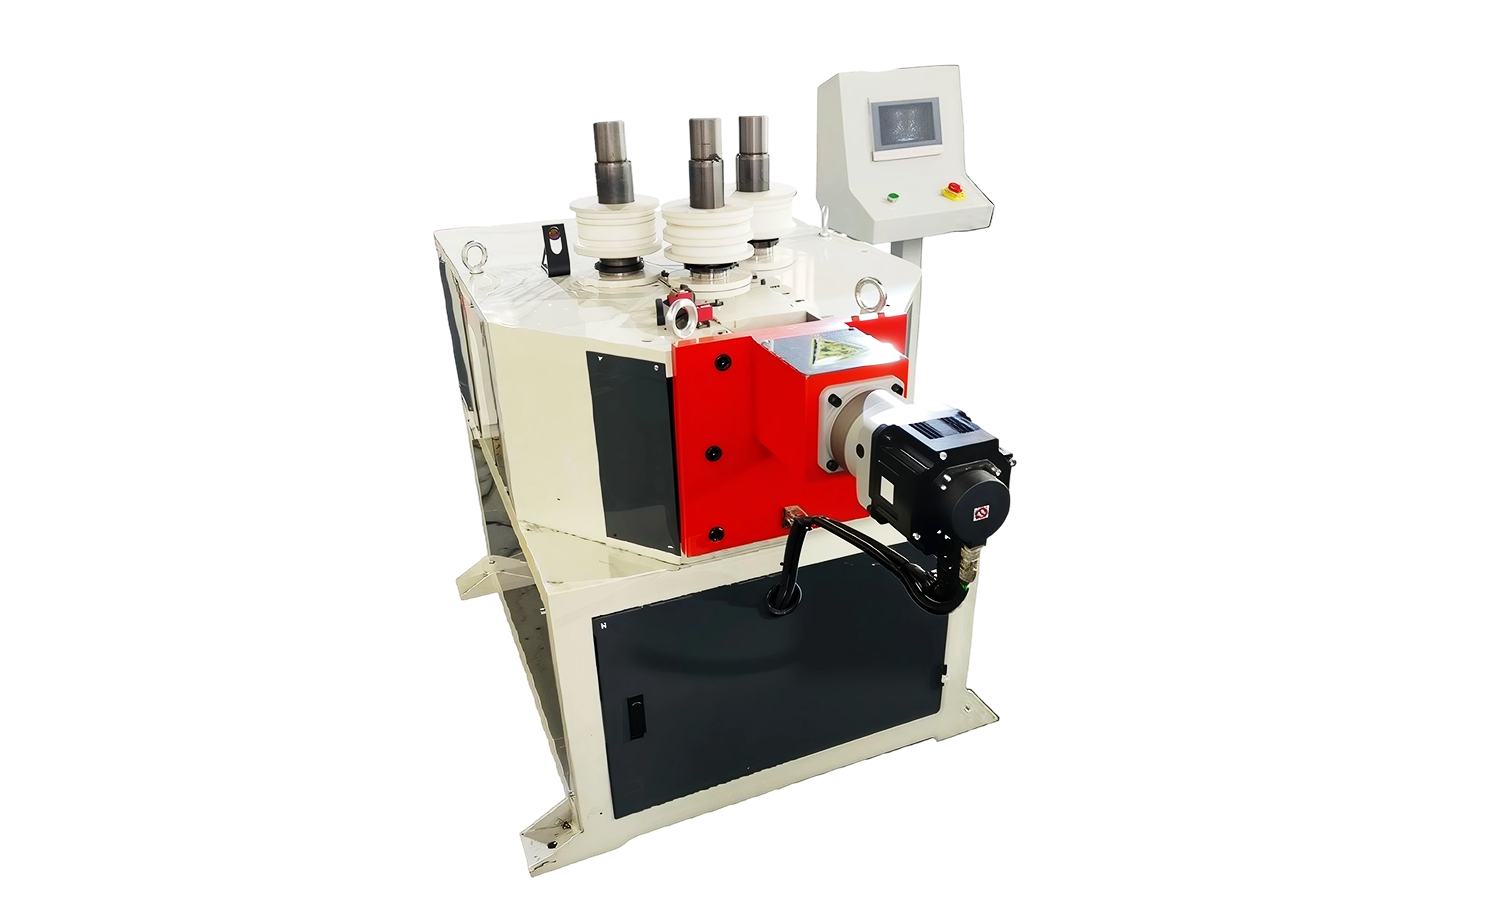 CNC trevalsrörsrullbockningsmaskin för metallprofiler Erbjuder exakt kontroll över rullpositionen för att uppnå kontinuerliga variabla radier på långa sektioner, lämpliga för arkitektoniska element, solramar och rör med stor diameter utan dornstöd. Visa produkt →
Avvägningen är lägre precision på snäva radier. Rullböjning är inte en ersättning för dragböjning när delen behöver ett rent, skarpt hörn eller en noggrant kontrollerad väggtjocklek.
Viktiga tekniska faktorer att kontrollera innan du köper
Böjning med variabel radie ökar komplexiteten, så inköpsbeslutet beror på några kritiska parametrar.
- Rörets ytterdiameter (OD) och väggtjocklek.
- Minsta och maximala böjradie.
- Vägggallringsbidrag.
- Återfjädringskompensation.
- Om dornstöd krävs.
- Programmeringsförmåga och verktygsinställning.
Vägggallring är en av de viktigaste riskerna. När ett rör böjs sträcker sig ytterväggen och innerväggen komprimeras. Om böjradien är för liten för väggtjockleken kan ytterväggen spricka eller tunnas ut över designgränsen. Springback är en annan fråga. Efter böjning fjädrar röret sig tillbaka något, så måste maskinen kompensera för detta i programmet. Var leverantören om en provböjning på ditt faktiska rörmaterial innan du slutför köpet.
Verkliga industrier som drar nytta av böjning med variabel radie
Böjning med variabel radie används i många branscher, men ett fåtal sticker ut eftersom deras delar är mycket svåra att göra med en snabb böjradie. Vid biltillverkning kräver avgassystemet ofta en kombination av snäva och mjuka böjar för att passa underredet. Detsamma gäller för VVS-rör, där köldmedieledningar måste följa den interna layouten av en enhet utan att läcka eller skapa tryckfall.
Inom flygindustrin drar bränsleledningar och strukturella ramar nytta av kontinuerlig krökning eftersom det minskar spänningskoncentrationerna och förenklar monteringen. I arkitektur använder jag böjda fasadelement och ledstänger gradvisa radieförändringar för att skapa jämna visuella linjer. I träningsutrustning och möbler förbättrar ramar med variabel radie både estetik och strukturella prestanda.
Två vanliga exempel illustrerar bör tydligt. Å ena sidan bygger biltillverkning på böjning med variabel radie för kompakta golvlayouter där flera snäva böjar måste anslutas till större bågar. Å andra sidan använder HVAC-rörledningar samma tillvägagångssätt för att dra koppar- eller aluminiumrör effektivt, ofta med en böjning med liten radie följer av ett långt, mjukt svep.
En praktisk beslutsguide
Välj en CNC-bockmaskin med flera radier om dina delar kräver snäva böjar, hög repeterbarhet och hög produktionsvolym. Välj en rullbokare om du behöver bågar med stor radie som ändras gradvis över en lång längd. Om din butik arbetar med båda typerna av delar, överväg och maskin som kan hantera båda.
| Funktion | CNC Multi-Radius Bender | Roll Bender |
|---|---|---|
| Föredragen rördiameter | Liten till medelstor | Medium till stor |
| Typisk böjradie | Tät till medium | Stor till mycket stor |
| Vägguttunningskontroll | Stark med dorn | Bra för tuna väggar med omsorg |
| Repeterbarhet | Hög | Medium till hög |
| Bäst för | Fordon, VVS, möbler | Arkitektoniska, strukturella, processrör |
En CNC-maskin med flera radier med rullbockningsfäste är ett alternativ. En annan är att köpa de två maskinerna separat och planera arbetsflödet kring detaljens geometri. Hur som helst, det korrekta beslutet börjar med geometrin på själva röret. Ta ett rörprov, kör en testböj och verifiera radien, ovalitet och väggförtunning innan du kvitterar.
Rekommenderade artiklar


Upphovsrätt © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Alla rättigheter reserverade.
Tillverkare av anpassade precisionsrörformningsmaskiner