- EF PV2-serien avfasningsmaskin för rör med ett huvud för metallrör
- AZTM-50/76 Automatisk CNC-krymp- och avsmalningsmaskin för metallrörsändar
- YW Series Heavy-Duty Pressbockningsmaskin för metallrör
- TM60 Hydraulisk ändformningsmaskin för enkelhuvud
- DTM40 högeffektiv dubbelhuvud hydraulisk rörändformningsmaskin
- DEF PV-serien dubbelhuvud hydraulisk avfasningsmaskin för rör

Hydraulisk pressbockmaskinguide: Hur man väljer rätt pressbockmaskin för metallrör
Datum:Aug 28, 2026
För att producera böjar med måttlig volym, enkel geometri i metallrör med konsekventa vinklar och låga verktygskostnader, är en hydraulisk pressbockningsmaskin ofta en kostnadseffektiv lösning som din butik kan välja. Den bildar ett rör genom att trycka in en toppdyna i en bottendyna, beroende på hydraulisk kraft istället för den roterande lindningen som används av vanliga dragböjare. För en 50,8 mm OD kolstålbåge vid 90 grader, kan en hydraulisk pressbockare ofta slutföra bockningen på under 15 sekunder och hålla vinkeln inom en grad, förutsatt att maskinen är rätt dimensionerad och formen är korrekt kompenserad för återfjädring. Avvägningen är att pressböjning passar arbetsstycken med enkla kurvor, måttlig volym och begränsad radievariation. När din beställningsmix skiftar mot delar med flera radier, snäva vägguttunningsgränser eller 3D-rörbanor, kan du vara bättre betjänt av en roterande dragbockare med CNC-kontroller.
Vad är en hydraulisk pressbockningsmaskin?
I dess kärna, a hydraulisk pressbockningsmaskin är en vertikal press utrustad med en toppdyna och en bottendyna. Den hydrauliska kolven driver den övre dynan nedåt, vilket tvingar metallröret att anpassa sig till formen på det nedre V- eller U-blocket. Till skillnad från roterande dragböjning, som drar röret runt en böjdyna samtidigt som den kläms mot en tryckdyna, använder pressböjning inte en dorn i standardkonfigurationen. Denna skillnad gör maskinen enklare att använda och lättare att bearbeta.
De komponenter som betyder mest är cylindertonnaget, slaglängden, formsatsen och styrmetoden. Tonnage bestämmer den maximala väggtjockleken och rördiametern som maskinen kan böja utan att överbelasta ramen. Slaglängden definierar hur djupt den övre dynan färdas, vilket direkt påverkar böjningsvinkeln. Formgeometrin styr den slutliga radien och graden av tillplattning på utsidan av kurvan. Styrmetoden kan sträcka sig från en manuell ventil till en PLC som lagrar program för flera vinklar och böjsekvenser.
Standard hydrauliska pressbockningsmaskiner är byggda med enstegscylindrar, men vissa tillverkare erbjuder dubbelstations- eller tandemkonstruktioner för högvolymarbete som möbelramar eller konstruktionsbågar. En typisk enhet för butiksbruk täcker rördiametrar från 20 mm till 114 mm, väggtjocklekar från 1,0 mm till 8 mm och böjradier från 1,5 gånger rörets OD uppåt. Tyngre modeller kan nå 200 ton eller mer, vilket öppnar dörren för att böja fyrkantsrör, rektangulära profiler och tjockväggiga rör.
Tryck på Böjning vs. Rotary Draw Böjning
För att förstå när man ska specificera en hydraulisk pressbockare måste man jämföra den head-to-head med en roterande dragbockare. Tabellen nedan sammanfattar de viktigaste skillnaderna som påverkar köpbeslut.
| Aspekt | Hydraulisk pressböjning | Roterande Draw Böjning |
|---|---|---|
| Formningsprincip | Den övre dynan trycker in röret i den nedre V- eller U-matrisen | Röret lindas runt en roterande böjdyna |
| Böjradiekontroll | Beror på formprofilen; stora radieändringar behöver ny dyna | Fixerad med böjdysradie; ändra radie kräver en ny böjdyna |
| Retention av väggtjocklek | Måttlig; gallring sker på utsidan av kröken | Mycket bra; dorn och torkardyna stöder tunnväggigt rör |
| Återfjädringskompensation | Manuell överböjning eller valfri PLC-assisterad vinkelkorrigering | CNC-program med fjädringskompensationsalgoritmer |
| Verktygskostnad | Låg; V- och U-matriser är billiga och enkla att bearbeta | Hög; böjdynor, klämformar och torkardynor kan vara dyra |
| Cykeltid per krök | Kort, speciellt för enkelplansbågar och U-böjningar | Längre för komplexa geometrier; snabbare för enkla 90-gradersböjar |
| Geometrisk komplexitet | Enkla kurvor och plana former | Flerradier, 3D-former och böjar med snäva radier |
| Typiska applikationer | Konstruktionsbågar, räckesböjar, möbelramar | Bilavgaser, hydraulledningar, flygslangar |
| Förarens skicklighetskrav | Låg till måttlig | Högre för installation och felsökning |
För butiker som kör en blandning av både enkla och komplexa jobb erbjuder många tillverkare en hydraulisk pressbockare tillsammans med en CNC-dragbockare, vilket gör att butiken kan välja en billigare maskin per beställning. I praktiken beror beslutet på om ett jobb kräver en dorn, en snäv böjradie under 1,5D eller en böjbana som ändrar plan. Om inget av dessa gäller kan en pressbockmaskin ofta leverera en konkurrenskraftig del till en lägre kostnad per styck.
Kärnspecifikationer att utvärdera innan du köper
Tonnage och Die Opening
Det är bäst att inte välja en hydraulisk pressbockare enbart baserat på katalogens rördiameter. Rätt tonnage beror på materialets sträckgräns, rörets ytterdiameter, väggtjockleken och längden på röret som böjs. En konservativ regel för mjukt stål är att den erforderliga kraften stiger ungefär med väggtjockleken och med kvadraten på rördiametern. Till exempel, att böja ett 50,8 mm OD-rör med en 2,5 mm vägg tar ungefär 30 till 40 ton, medan samma diameter med en 6 mm vägg kan pressa kravet mot 80 ton eller mer. Kontrollera även maskinens maximala formbredd, eftersom ett bredare verktygsområde låter dig köra flera rör i en presscykel.
Böj radie och fjädring
Varje metallrör studsar något efter att tryckkraften släppts. Kolstål fjädrar vanligtvis tillbaka med två till fem grader, rostfritt stål med upp till tio grader och aluminium med en till tre grader beroende på temperamentet. En maskin som inkluderar en vinkelkorrigeringsfunktion eller en programmerbar överböjningskompensation kan minska inställningstid och skrot. Minsta böjradie är en annan viktig gräns. Hydraulisk pressböjning kan i allmänhet hantera radier ner till cirka 1,5 gånger rörets OD utan överdriven ovalitet, men ytterväggen blir tunnare. För produktionsarbete är en radie på 2D till 4D ofta en praktisk sweetspot för kvalitet och livslängd.
Styrsystem och repeterbarhet
Manuella hydraulpressar är bra för små partier, men repeterbarheten beror på operatören. En halvautomatisk maskin med en NC-styrenhet lagrar böjvinklar och presstider i minnet, så samma jobb kan ofta reproduceras imorgon utan att den första biten mäts. Det är här a NC halvautomatisk hydraulisk rörbockningsmaskin tjänar sitt värde i butiker som driver återkommande produktionspartier. Om verkstaden behöver full spårbarhet bör CNC-automation med servohydraulisk precision övervägas, speciellt för långa körningar där arbetskostnaden per krök spelar roll.
 Högpresterande NC halvautomatisk hydraulisk rörbockningsmaskin Denna NC-styrda maskin lagrar upp till 16 program med 16 böjar vardera, vilket möjliggör repeterbar produktion för återkommande partier. Dess hydrauliska tryckmatris med justerbar hastighet och återfjädrande kompensation säkerställer exakta böjar i stål, rostfritt, aluminium och mer. Visa produkt →
Fråga leverantören om deras repeterbarhetsdata: en tolerans på plus eller minus 0,5 grader eller bättre förväntas vanligtvis för en kvalitetspressbockmaskin med solida styrningar och en styv ram.
Verktygsmångsidighet
Formsatser är det element som byts oftast på någon pressbockningsmaskin. Leta efter ett snabbbytesklämsystem som låter din operatör byta en V- eller U-dyna på mindre än tre minuter. Flerkanaliga V-block, som bildar olika radier på olika sektioner av samma dyna, kan minska antalet verktygsbyten på blandade jobb. För butiker som också behöver forma fyrkantsrör eller platt stång, fråga om maskinramen accepterar utbytbara topp- och bottenmatriser utan modifiering.
Applikationsdrivet urval
Fordonskomponenter
Bilarbete kräver ofta hög repeterbarhet i avgassystem, sätesramar och strukturella skenor. En hydraulisk pressbockare kan hantera många av dessa delar effektivt när geometrin är enkel, men när en del innehåller en snäv radie med tunn vägg är en dornförsedd dragbock oftast det säkrare valet. För butiker som levererar till fordonsförsörjningskedjan styrs beslutet av både volym och den nödvändiga gränsen för vägguttunning. Granska tillämpning för biltillverkning för att se hur maskinval stämmer överens med specifika komponentfamiljer.
Konstruktion och dekoration
Ledstänger, trappramper, balustrader och fasader kräver rena böjar med jämn visuell kvalitet. Hydraulisk pressböjning fungerar ofta bra här eftersom pressverkan tenderar att lämna en jämn ytteryta och i allmänhet inte markerar röret med en klämdyna. Det breda utbudet av dekorativa profiler – runt rör, fyrkantsrör, ovalt rör och vinkeljärn – passar också det enkla formbytet av en pressbockare. Den konstruktion och dekoration ansökan täcker typiska metallarbeten utomhus och inomhus där batchstorlekarna är måttliga och verktygskostnadskänsligheten är hög.
VVS och industrilinjer
VVS-butiker böjer koppar, aluminium och lätt stål för köldmedieledningar, kondensatavlopp och tryckluftsrör. Dessa delar har ofta liten diameter, hög volym och mindre krävande på tolerans. En dubbelstationspressbockmaskin kan producera två böjar per cykel, vilket är en direkt produktivitetsvinst. Eftersom rörens renhet spelar roll i köldmedieledningar bör du överväga stansar med insatser som inte skadar eller en maskin med ett verktygsbord med snabbkoppling för enkel rengöring.
Att välja rätt pressbockningsmaskin för din röraffär
Att välja rätt maskin börjar med att sortera din arbetsordermix efter geometrikomplexitet, batchstorlek och tolerans. Om majoriteten av dina delar är enkla enplansböjar med en radie över 1,5D, kan en kraftig hydraulisk pressbockningsmaskin vara en direkt väg till lägre styckekostnad. Den kraftig hydraulisk pressbockningsmaskin är designad för höga väggtjocklekar och rör med stor diameter, vilket gör den till en stark passform för konstruktionsarbete och produktionslinjer som löper konsekvent under veckan.
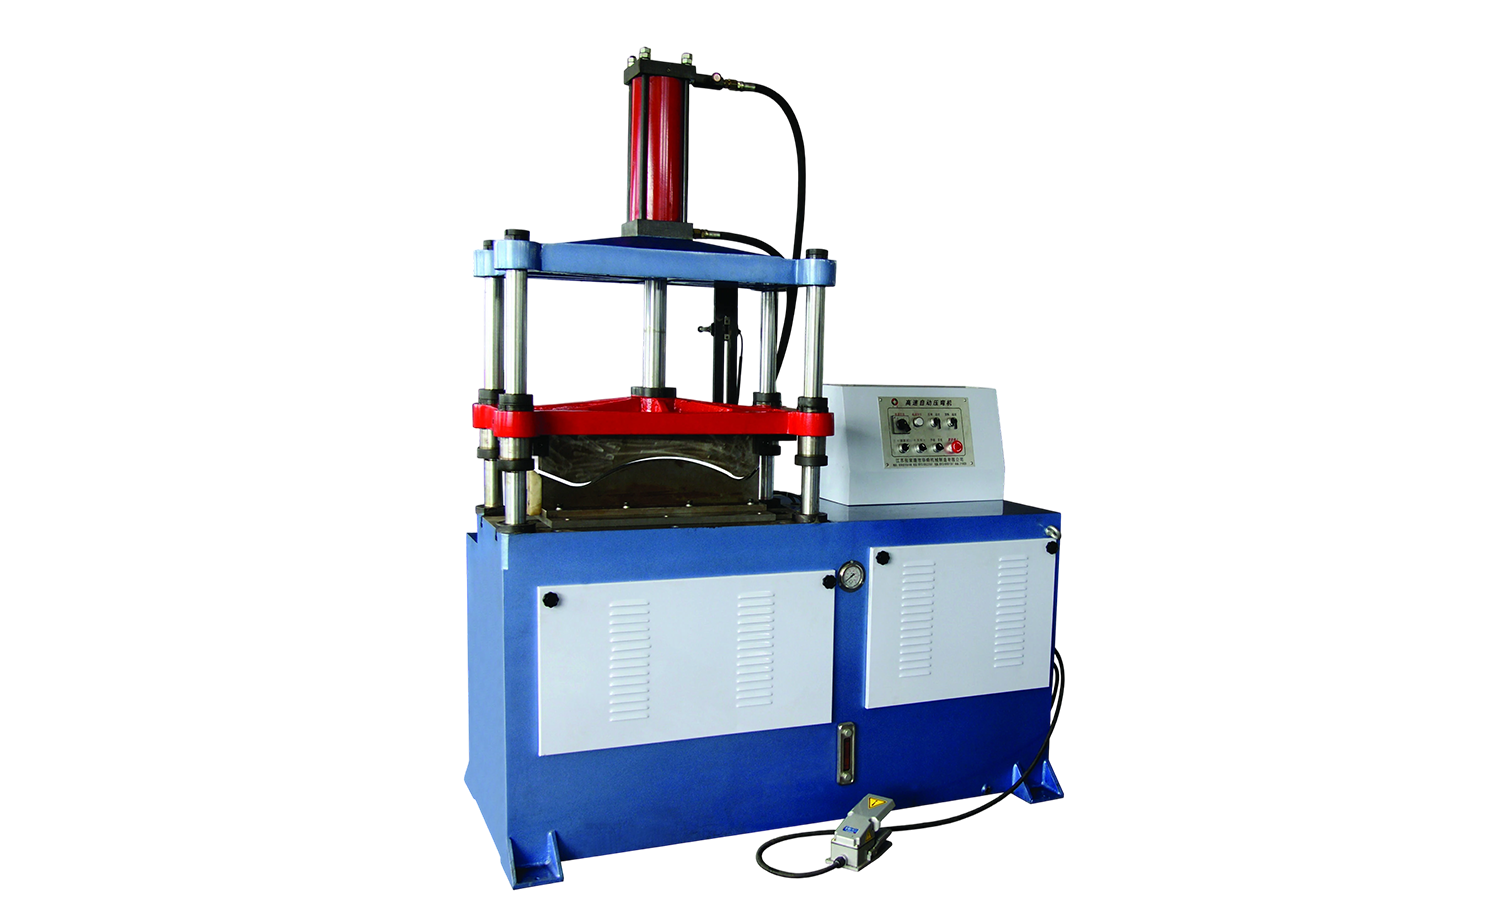 Kraftig hydraulisk pressbockningsmaskin för rör med stor diameter Idealisk för höga väggtjocklekar och rör med stor diameter, den här vertikala pressbockaren förenklar lastning och lossning med sin unika klämfria design, vilket gör den till ett kostnadseffektivt val för strukturella delar och konsekventa produktionsserier. Visa produkt →
När dina delar blir mer komplexa, överväg om en CNC-roterande dragbockare är värd den extra investeringen. Den CNC-serien helautomatisk rörbockningsmaskin med servohydraulisk hanterar delar med flera radier, 3D-geometri och minimal väggförtunning, vilket är vanliga begränsningar för pressböjning. I många butiker är den praktiska vägen att köra en pressbockmaskin för de enkla jobben och en CNC-bockmaskin för de snäva radierna, sedan mäta kostnadsskillnaden per detalj innan ny utrustning specificeras.
 Helautomatisk CNC-rörbockningsmaskin med servohydraulisk styrning Denna maskin erbjuder tre programmerbara axlar med servomotorer för matning och rotation, som stöder både hydraulisk och servoböjning. Dess PLC-pekskärm ger övervakning i realtid, medan avancerade smörjsystem minskar slitage och förlänger livslängden för komplexa delar. Visa produkt →
När du är redo att jämföra maskiner, be leverantören om tre leveranser:
- Ett repeterbarhetstest utfört på ditt faktiska rörmaterial, inte ett prov från leverantören.
- Ett tonnagediagram som täcker hela skalan av dina rördiametrar och väggtjocklekar, inklusive formdimensioner.
- En tidsinställd demonstration av verktygsväxlingen, från den sista kurvan i ett jobb till den första kurvan i nästa.
En hydraulisk pressbockningsmaskin är en tillgång som kan betala sig själv genom minskad installation, kortare cykeltider och minimalt med skrot. Med rätt modell på plats kan övergången från handböjning till hydraulisk noggrannhet bli en meningsfull vinst i genomströmning snarare än ett långsiktigt experiment.
Rekommenderade artiklar


Upphovsrätt © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Alla rättigheter reserverade.
Tillverkare av anpassade precisionsrörformningsmaskiner