- AZTM-50/76 Automatisk CNC-krymp- och avsmalningsmaskin för metallrörsändar
- ES550 halvautomatisk aluminiumskärmaskin för stora profiler och rör
- DEF50PVS servorörsavfasningsmaskin för korta metall- och PVC-rör
- DTM40 högeffektiv dubbelhuvud hydraulisk rörändformningsmaskin
- SC-30 spånfri rörriktnings- och skärmaskin
- EF AC-serien avfasningsmaskin med hög precision för enkelhuvud

material för rörformning: Tillämpningar, urvalskriterier och praktisk vägledning
Datum:Sep 17, 2026
När en tillverkare frågar oss om material för rörformning , vi brukar svara med en annan fråga: vad försöker du bygga och hur täta är böjarna? Materialet du laddar i en bockningsmaskin avgör verktygets livslängd, cykeltid, bockkvalitet och om den färdiga delen klarar inspektionen. Det finns inget universellt bästa material för rörformning; det finns bara rätt material för ett specifikt jobb.
Varför materialval är viktigt vid rörformning
Rörformning täcker många operationer: roterande dragböjning, valsbockning, skärning, ändformning, fasning och stansning. Varje process interagerar med arbetsstyckets material på olika sätt. Ett rör som böjs vackert kan vara svårt att skära rent. En legering som ändformas utan att spricka kan fjädra tillbaka så aggressivt att varje böjningsvinkel behöver kompenseras. Att förstå materialbeteende är skillnaden mellan smidig produktion och en hög med skrot.
Tre egenskaper betyder mest: sträckgräns, töjning och arbetshärdning. Sträckgränsen avgör hur mycket kraft som behövs innan röret börjar deformeras plastiskt. Förlängning indikerar hur långt materialet kan sträcka sig innan det spricker, vilket är avgörande för böjar med snäva radier. Arbetshärdning beskriver hur snabbt materialet blir starkare när det deformeras, vilket påverkar böjbarhet, verktygsslitage och antalet formningspassningar du kan göra.
Vanliga material för rörformning
Det här är de material vi ser oftast i rörformningsbutiker, tillsammans med det beteende du kan förvänta dig av var och en.
| Material | Typiska applikationer | Formbarhetsanteckningar |
|---|---|---|
| DOM 1020/1026 mjukt stål | Rullburar, chassi, strukturella ramar | Utmärkt allround-val; böjer sig förutsägbart med dornstöd |
| 4130 kromoly | Flyg, motorsport, lätta strukturer | Stark, men kräver mer kraft och noggrann återfjädringskompensation |
| Austenitisk rostfri (304/316) | Livsmedelsbearbetning, medicinsk utrustning, arkitektarbete | Arbetshärdar snabbt; behöver kraftfulla maskiner och bra smörjning |
| Aluminium (6061, 6063) | Möbler, värmeväxlare, räcken | Spricker lätt på snäva radier; välj temperament och dorn noggrant |
| Koppar och mässing | VVS, elektriska delar, prydnadsföremål | Mjuk och lätt att forma, men benägen för repor och ovalitet |
| Titan (klass 2 och 5) | Flyg-, marin-, medicinska implantat | Mycket utmanande; behöver specialverktyg och låga böjhastigheter |
Mjukt stål, särskilt DOM 1020 eller 1026, är fortfarande det vanligaste materialet för rörformning i konstruktions- och fordonsarbeten. Den böjer sig förutsägbart, håller sin form väl och reagerar konsekvent på dornstödd böjning. För butiker som tillverkar rullburar, chassikomponenter och delar till tung utrustning erbjuder DOM-stål den bästa balansen mellan styrka, duktilitet och kostnad.
Austenitiska rostfria stål som 304 och 316 är populära inom livsmedelsbearbetning, medicinsk utrustning och arkitektoniska projekt. De står emot korrosion och ser bra ut, men de hårdnar aggressivt. Ett rostfritt rör som har böjts delvis blir hårdare och starkare i den deformerade zonen, vilket ökar kraften som behövs för resten av böjen och accelererar verktygsslitaget. Torkardynor av aluminium-brons och högkvalitativt smörjmedel är avgörande för rena rostfria böjar.
Aluminiumlegeringar som 6061-T6 och 6063-T52 är lätta och lätta att bearbeta, vilket är anledningen till att de dominerar industrier som möbler, VVS , och arkitektoniskt räcke. Däremot spricker de lättare på snäva radier. Tempereringsvillkoret är kritiskt: en helt härdad T6-temperering har mycket mindre töjning än en T52 eller O-temperering. Om du behöver snäva böjar i aluminium, välj ett mjukare humör och använd en dorn med tillräckligt många kulor för att stödja innerväggen.
Materialegenskaper som driver formningsbeteende
Avkastningsstyrka och återfjädring
Återfjädring är den elastiska återhämtningen av röret efter att böjbelastningen har avlägsnats. Varje material fjädrar tillbaka till en annan grad. Höghållfasta material som 4130 chromoly och titan fjädrar tillbaka mycket mer än mjukt stål, så böjdynan måste överböja röret med en vinkel som kompenserar för återhämtningen. Moderna CNC-rörbockningsmaskiner hanterar detta med programmerbar kompensation, men varje materialparti behöver fortfarande verifieras.
Förlängning och minsta böjradie
Förlängning avgör hur hårt ett rör kan böjas innan ytterväggen spricker. Som regel gäller att ju hårdare materialet är, desto större måste den minsta mittlinjeradien vara i förhållande till rördiametern. Ett rör av mjukt stål kan ofta böjas till en snäv radie på 1,5 gånger ytterdiametern, medan ett höghållfast aluminium- eller titanrör kan kräva 3 gånger diametern eller mer. Väggförtunning på utsidan och skrynkling på insidan är de två fellägen att se upp för.
Arbetshärdning och verktygsslitage
Material som härdar snabbt, rostfritt stål och titan är de klassiska exemplen, sliter verktyg snabbare och kräver mer kraft från maskinen. När du väljer ett material för rörformning, ta hänsyn till kostnaden för verktygsunderhåll och behovet av robust fastspänning. En kraftig CNC-bockmaskin med servohydraulisk styrning är en mycket bättre matchning för dessa material än en lätt maskin.
Verktygsmaterial: Matcha verktyget med röret
Verktyget som kommer i kontakt med röret avgör ofta om ett svårt material kan formas framgångsrikt. För de flesta rörbockningsjobb på kolstål är verktyg av legerat stål det bästa valet eftersom det motstår slitage och behåller sin dimensionella noggrannhet under långa produktionsserier. Men när arbetsstycket är järnhaltigt rostfritt eller titan, kan trycket mellan verktyget och röret orsaka skador och repor. I dessa fall minskar aluminium-bronsverktyg för torkardynor och dorn friktionen och skyddar rörytan.
Förkromade dornar är ett annat vanligt alternativ. De erbjuder låg friktion för att böja aluminium-, koppar- och bronsrör och håller bra vid produktion av stora volymer. Nyckeln är att matcha verktygsmaterialet inte bara till arbetsstycket utan även till din smörjstrategi och maskinens kraftkapacitet.
Att välja rätt maskin för din materialmix
När du väl förstår materialet för rörformning är nästa steg att matcha det med rätt utrustning. Tungväggiga rör i höghållfast stål kräver en helautomatisk CNC-bockmaskin med servohydraulisk kraft och en dornaxel som klarar höga belastningar. Tunnväggiga aluminium- och rostfria rör kräver exakt dornkontroll och konsekventa böjhastigheter för att undvika rynkor och ovalitet.
 SB-219CNC helautomatisk CNC-rörbockningsmaskin med servohydraulisk kontroll Denna helautomatiska rörbockare har tre programmerbara axlar, servomotorer och en pekskärms-PLC, som stöder hydrauliska och CNC-lägen för exakta, repeterbara böjar över olika material. Visa produkt →
För butiker som böjer en mängd olika material sparar en maskin med programmerbar radiekompensation och multiradiekapacitet timmar av installationstid. Våra kunder i biltillverkning växla rutinmässigt mellan mjukt stål, aluminium och rostfritt i ett enda skift. Nyckeln till deras framgång är en maskin som lagrar böjningsparametrarna för varje material och rörstorlek.
Skärning och ändformning beror också på material
Böjning är inte den enda operationen där materialet är viktigt. Att skära ett rör rent utan alltför stora grader kräver en bladhastighet och matningshastighet som är anpassad till materialets hårdhet. Aluminium skär till exempel snabbt men tenderar att bilda en uppbyggd kant på bladet, medan rostfritt kräver lägre hastigheter och mer kylvätska.
 CNC-serien automatisk servomatningsrörskärmaskin En automatiserad cirkelsågskärmaskin med PLC-kontroll, hydraulisk fastspänning och matning, kapabel till gradfria snitt på kol och rostfritt stål, med flerrörsfixturer och lågljudsdrift. Visa produkt →
Ändformning, som inkluderar reducering, expandering och kallformning av röränden, är lika känslig för materialkvalitet. Ett material med god töjning kan reduceras i diameter med flera millimeter i ett enda slag. Ett sprött eller arbetshärdat material kan spricka istället. Hydrauliska ändformningsmaskiner med justerbar slaglängd och hastighet ger dig den kontroll som behövs för att anpassa dig till varje material.
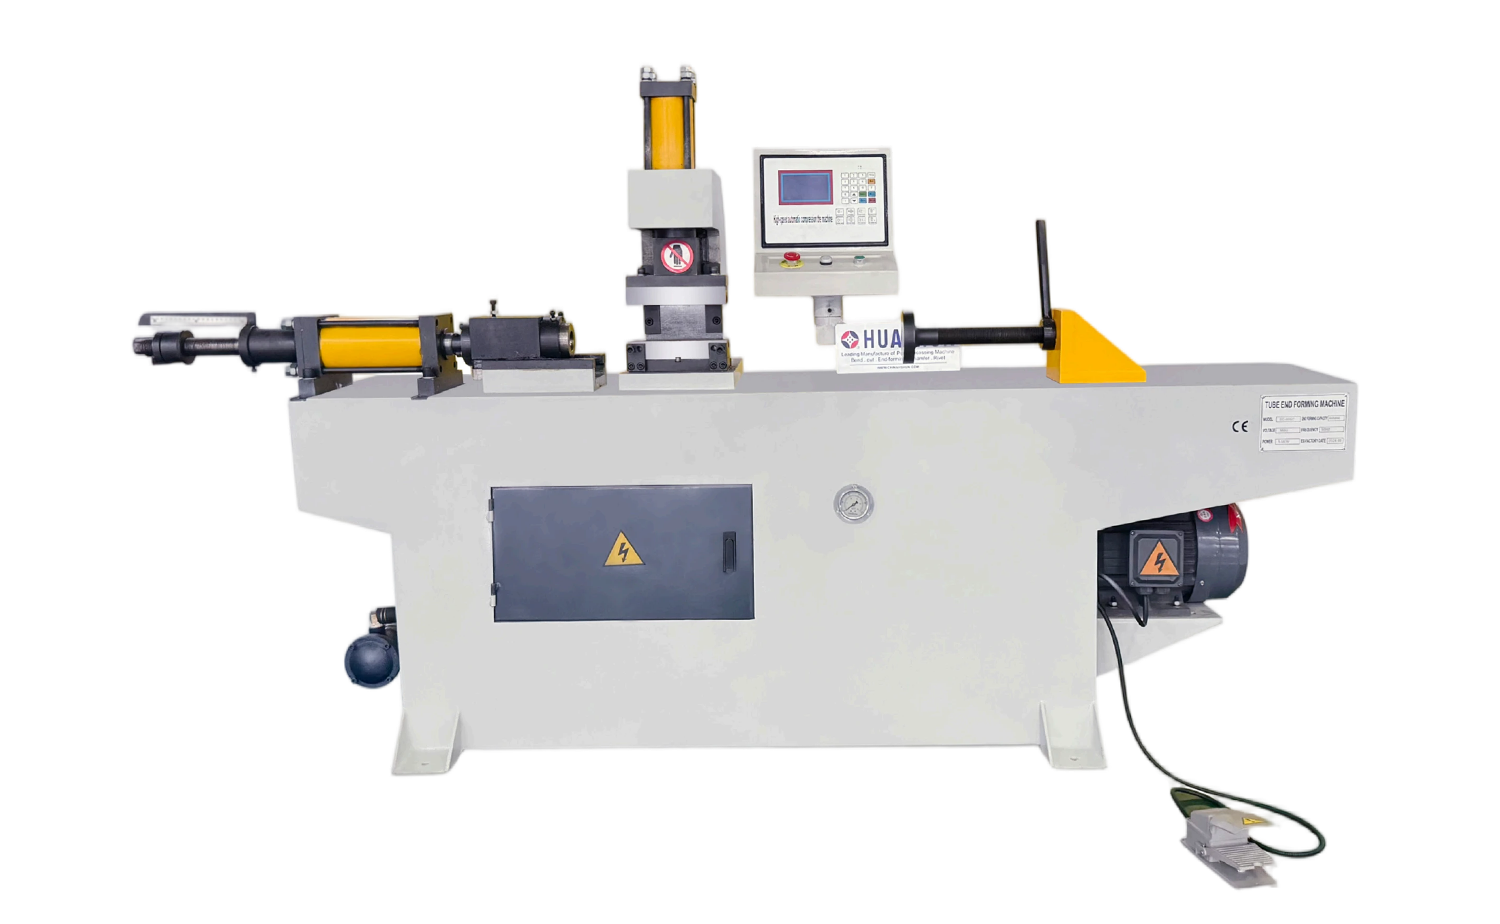 TM40 Automatisk enda formningsmaskin för rörändar En hydraulisk ändformningsmaskin med PLC-pekskärm, som erbjuder automatiska eller manuella lägen och mångsidiga formformer för att reducera, expandera och kallforma rörändar i högvolymproduktion. Visa produkt →
För högvolymproduktion ger en automatisk ändformare med ett huvud med rätt formsats konsekventa resultat över stora partier. Vilket material du än väljer, testa ditt material och justera formningshastigheten och smörjningen innan du bestämmer dig för full produktion.
Praktiska tips för val av material för rörformning
- Kontrollera alltid materialcertifikatet. Sträckgräns och töjning varierar från ett värmeparti till ett annat.
- Kör böjtester före produktion. Ett litet prov med själva verktyget avslöjar återfjädring, skrynklighet och väggförtunning.
- Matcha temperamentet till böjradien. För snäva böjar, välj ett mjukare temperament och värmebehandla efter formning vid behov.
- Använd smörjmedel generöst för rostfritt och titan.
- Håll en loggbok över materialpartier och maskininställningar så att upprepade beställningar börjar med beprövade parametrar.
- Prata med din maskinleverantör tidigt. En erfaren tillverkare av rörformningsutrustning kan rekommendera verktygs- och maskinkonfigurationer för din materialblandning.
Materialet är grunden för varje framgångsrik rörformningsoperation. Genom att förstå hur sträckgräns, töjning och arbetshärdning påverkar processen, och genom att matcha materialet till rätt maskin och verktyg, kan du uppnå jämn böjkvalitet, längre verktygslivslängd och färre kasserade delar. Om du utvärderar ett nytt material för rörformning och vill ha råd om utrustningsinställning, kontakta vårt team. Vi har förmodligen böjt det förut, eller så känner vi någon som har.


Upphovsrätt © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Alla rättigheter reserverade.
Tillverkare av anpassade precisionsrörformningsmaskiner