- CNC-serien Rörrullbockningsmaskin för metallprofiler
- ES550 halvautomatisk aluminiumskärmaskin för stora profiler och rör
- YW Series Heavy-Duty Pressbockningsmaskin för metallrör
- AZTM-50/76 Automatisk CNC-krymp- och avsmalningsmaskin för metallrörsändar
- TM60 Hydraulisk ändformningsmaskin för enkelhuvud
- TM40 högeffektiv automatisk ändformningsmaskin med enkelhuvud

Rörformning: Kapning, bockning, ändformning och efterbehandling förklaras i detalj
Datum:Sep 24, 2026
Rörformning är ett brett begrepp, och det är precis därför det kan vara förvirrande till en början. I en verklig produktionsmiljö täcker den allt från att skära ett rör till längd och böja det till en specifik radie, till att forma ändarna, fasa kanter, stansa hål och expandera diametrar. Varje operation ändrar materialet något, och ordningen spelar roll. Om sekvensen är fel, kommer du att lägga mer tid på att fixa delar än att tillverka dem.
Vad rörformning verkligen täcker i produktionen
De flesta kommer till rörformning eftersom de behöver böja ett rör. Det är den självklara utgångspunkten, men enbart böjning blir sällan en färdig del. Ett typiskt arbetsflöde inkluderar att skära av röret till längd, förbereda ändarna, böja det till form och sedan avsluta detaljerna. Om något steg är utanför toleransen kommer slutmonteringen inte att passa.
Från vår sida av branschen ser vi rörformning som en kedja snarare än en enda åtgärd. Ett snitt som inte är fyrkantigt kommer att dra en avböjningsvinkel. En böj som inte kompenseras för återfjädring kommer inte att matcha fixturen. En avfasning som är för grov kommer att förstöra en svets. Det är inga teoretiska problem. De dyker upp varje dag i butiker som strävar efter snabbare cykeltider och snävare toleranser.
En processkarta för verkstadsvåningen
När en ny rördel kommer in är det mest användbara första steget att kartlägga driften i ordning. Tabellen nedan visar en förenklad version som täcker de flesta metallrörsarbeten.
| Process | Typisk utrustning | Vad den levererar |
|---|---|---|
| Skärning | Manuella, pneumatiska, hydrauliska eller CNC-sågar; laserskärare | Noggranna längder med kontrollerade grader |
| Böjning | NC, CNC, rullbockare, dubbelhuvudmaskiner | Vinklar, radier och multiböjgeometri |
| Slutformning | Formningsmaskiner för enkel eller dubbel huvudände | Utökade, reducerade eller förseglade ändar |
| Fasning | Avfasningsmaskiner med enkel eller dubbel huvud | Ren svetsförberedelse och avgradade kanter |
| Stansning | Hydrauliska eller bågstansmaskiner | Hål, slitsar och skåror |
| Expanderar | Horisontella eller vertikala expanderande maskiner | Kontrollerade diameterändringar för beslag |
 CNC-serien helautomatisk servomatningsrörskärmaskin Helautomatisk PLC-styrd rör- och stångskärmaskin för industributiker som söker fyrkantiga, låggradiga skärningar före bockning och ändformning. Visa produkt →
Skärningssteget sätter tonen. Om snittet inte är fyrkantigt eller graden är tung, måste varje senare operation kompensera. Det är därför många butiker investerar i en pålitlig skärmaskin innan de uppgraderar något annat. Ett bra snitt gör böjning och ändformning mycket mer förutsägbar.
Hur olika industrier formar sina rör
Samma grundläggande processer förekommer i olika branscher, men prioriteringarna förändras. In biltillverkning , cykeltid och repeterbarhet är vanligtvis huvudproblemen. I VVS-arbeten fokuserar rörformningen ofta på rena böjar och pålitliga anslutningar. Bygg- och konstruktionsarbeten tenderar att prioritera hållbarhet och förmåga att hantera tunga väggtjocklekar.
Vi ser också rörformning i träningsutrustning, hushållsapparater, kylsystem för datacenter och jordbruksmaskiner. Vart och ett av dessa områden har sina egna toleransförväntningar och volymkrav. En butik som tillverkar några hundra delar per månad kommer att välja annan utrustning än en fabrik som kör treskift. Processkartan förblir densamma, men nivån på automatiseringen förändras.
Vanliga problem med rörformning och hur man läser dem
Efter några års arbete med rörtillverkare börjar du inse att samma problem dyker upp om och om igen. De flesta av dem är inte mystiska. De är signaler om att ett processsteg behöver uppmärksammas.
Springback
Varje böjt rör fjädrar tillbaka lite när trycket släpps. Om böjvinkeln konsekvent är avstängd är lösningen vanligtvis att kompensera i styrsystemet eller att justera verktyget. Moderna CNC-bockare hanterar detta bra, men det hjälper ändå att förstå materialet du kör. Väggtjocklek, legering och temperament påverkar alla hur mycket röret rör sig.
Grader och slutdeformation
En grad på en avskuren ände är mer än en kosmetisk fråga. Det kan kasta av sig en mätning, skada en fixtur eller skapa en svag punkt i en svets. Fasnings- och gradningsmaskiner är standardsvaret, men rätt skärblad och matningshastighet spelar också roll. Om röränden deformeras under kapning kan problemet vara fastspänningen eller bladets tillstånd snarare än själva maskinen.
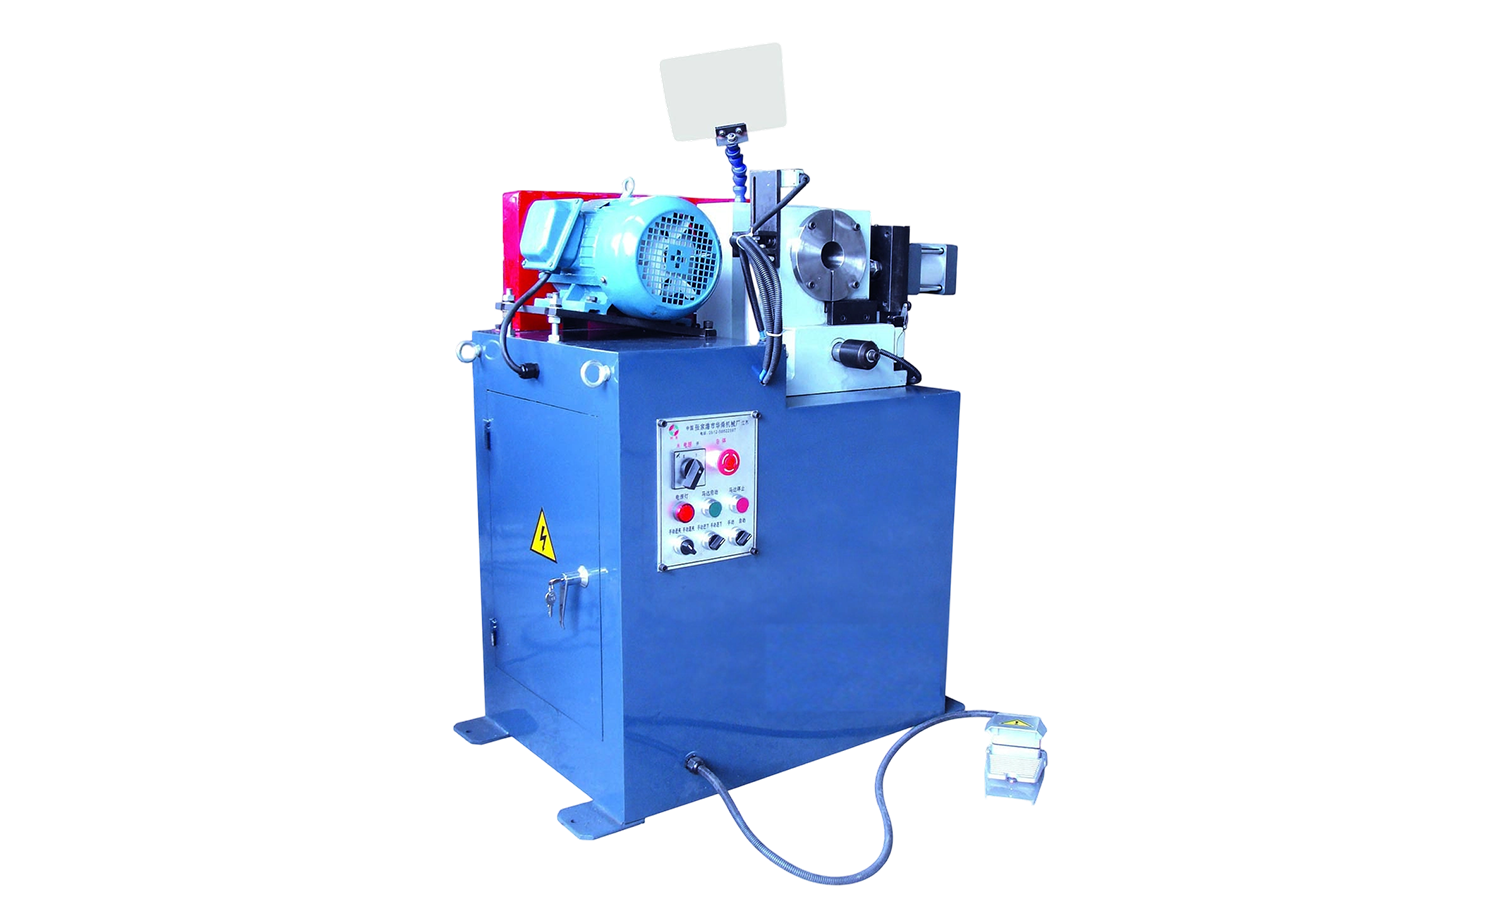 EF AC-serien avfasningsmaskin med hög precision för enkelhuvud Halvautomatisk pneumatisk röravfasningsmaskin som avslutar plana, inre och yttre kanter för att åtgärda grader innan den formas ytterligare. Visa produkt →
Slutbildar sprickor
När en ände expanderas eller reduceras måste materialet flyta utan att rivas. Sprickor pekar vanligtvis på för mycket deformation i ett pass, fel smörjning eller ett material som behöver glödga. Att köra ett provstycke och kontrollera väggtjockleken efter formningen är en enkel vana som sparar mycket skrot.
Att välja utrustning utan att överköpa
En av de vanligaste frågorna vi hör är om en butik ska börja med en manuell maskin eller gå direkt till en CNC-modell. Det ärliga svaret beror på volym, delens komplexitet och hur mycket operatörsskicklighet du har till hands. En manuell bockare kan vara perfekt för lågvolymarbete och prototyper. En CNC-maskin tjänar sin kostnad när du behöver repeterbarhet över tusentals delar.
- Matcha maskinen till din nuvarande arbetsbelastning, inte en projektion som kanske aldrig händer.
- Tänk på hela processkedjan, eftersom en stor böjare inte kan fixa ett dåligt snitt.
- Tänk på bytestid om du kör många olika artikelnummer.
- Lämna utrymme för tillväxt, men betala inte för kapacitet du inte kommer att använda.
 CNC M-serien helautomatisk tubbockningsmaskin med flera radier Helautomatisk servorörbockare med programmerbara axlar och PLC-pekskärmskontroll, lämpad för repeterbar högprecisionsböjning över krävande produktionsvolymer. Visa produkt →
Det hjälper också att prata med någon som har sett din typ av del tidigare. Ett kort samtal om väggtjocklek, böjradie och årsvolym kan förhindra ett dyrt misstag.
Att sammanföra processen
Rörformning fungerar bäst när stegen behandlas som ett system. Skärning, bockning, formning, fasning, stansning och utvidgning påverkar alla varandra. De butiker som får bäst resultat är vanligtvis de som uppmärksammar handoff mellan operationer, inte bara prestanda för en enskild maskin.
Om du planerar en ny linje eller byter ut en gammal maskin, börja med en tydlig processkarta och en realistisk volymuppskattning. Därifrån blir utrustningsvalen mycket lättare att motivera. För en djupare titt på en del av kedjan, vår komplett guide till rörskärning täcker alternativen och avvägningarna mer i detalj.


Upphovsrätt © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Alla rättigheter reserverade.
Tillverkare av anpassade precisionsrörformningsmaskiner